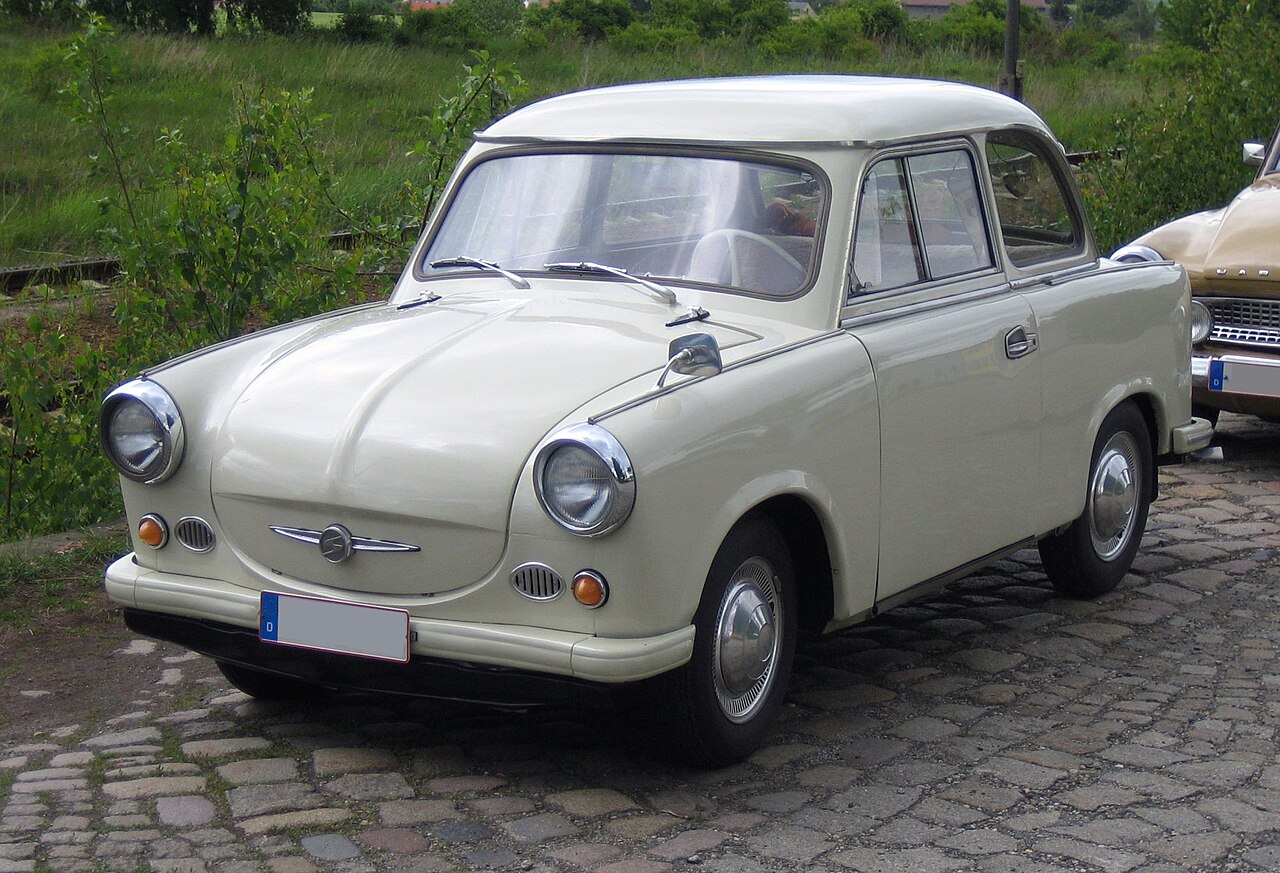
Zwickau, 7 novembre 1957. Les cinquante premiers châssis de présérie de la Trabant P50 quittent les hangars de l’ancienne usine Horch, rebaptisée VEB Sachsenring. Si l’appareil d’État célèbre les quarante ans de la révolution bolchevique, l’atelier gère une pénurie matérielle brute : la RDA n’a pas accès aux bobines de tôle mince pour emboutissage profond (Tiefziehblech). Soumis au blocus d’acier imposé par la RFA et aux quotas d’exportation soviétiques qui réquisitionnent les lingots pour le combinat militaire, les ingénieurs est-allemands habillent leur caisse avec des déchets de filature et de la chimie de synthèse. Sous la direction de Werner Lang, l’usine industrialise le Duroplast : une stratification de linters de coton imprégnée de résine phénolique, polymérisée à chaud sous presse hydraulique.
Neuf minutes de cuisson sous presse pour polymériser le résol
L’approvisionnement sidérurgique bloqué, Zwickau exploite les flux matières disponibles au sein du bloc socialiste. L’Ouzbékistan livre par wagons les résidus courts du cardage de coton, inexploitables pour le textile. Les usines chimiques de Leuna et Bitterfeld fournissent le liant : une résine thermodurcissable phénol-formaldéhyde modifiée au crésol.
La nappe textile est formée à sec par cardage mécanique jusqu’à atteindre un matelassage floconneux.
Cette nappe de cellulose est saupoudrée de résine en poudre calibrée, puis massicotée selon les patrons géométriques des portières, du pavillon et des ailes.
Les opérateurs empilent plusieurs couches préparées entre les mors en fonte d’acier d’une presse chauffée à la vapeur entre 160 °C et 180 °C.
Sous une pression d’empreinte de 35 à 40 kg/cm², la résine franchit son point de fusion, pénètre la capillarité des fibres végétales et subit une réaction de polycondensation irréversible.
Ce durcissement chimique exige huit à dix minutes par matrice.
Ce temps de cycle incompressible dans le moule métallique bloque d’emblée la cadence d’atelier : là où une presse ouest-allemande débite une aile en acier en six secondes, Zwickau reste tributaire du refroidissement de sa résine synthétique.
À l’éjection, le panneau brut de 3,2 mm d’épaisseur présente une masse volumique de 1,4 g/cm³, résiste aux acides de batterie, ne rouille pas et pèse moitié moins qu’un emboutissage équivalent.
Le squelette en tôle marchande et le cordon d’étanchéité au brai
Le Duroplast est incapable de reprendre des charges d’effort ponctuel : les ancrages de silentblocs et les trains roulants arracheraient la matière composite sous la contrainte.
L’ossature reste entièrement métallique.
Les ateliers soudent par points un châssis monocoque en tôle d’acier au carbone ordinaire de nuance marchande, ne nécessitant pas de matrice d’étirage complexe. Ce « squelette » (Skelett) intègre le tablier, les passages de roues avant et arrière, les longerons plats et les montants d’habitacle.
Les panneaux extérieurs moulés en Duroplast sont rapportés manuellement sur cette structure d’acier.
L’ajustage d’atelier requiert une opération mixte : les bordures des peaux synthétiques sont percées puis fixées par des vis et des rivets mécaniques directement dans les feuillures du cadre.
Avant serrage, un opercule de brai bitumineux semi-fluide est étalé à la spatule le long des portées d’assemblage.
Ce joint bitumeux compense les écarts de dilatation thermique entre le métal et la résine, élimine les bruits de grincement structurel et isole les feuillures métalliques de l’humidité stagnante.
Le procédé économise 150 kg d’acier laminé par carrosserie, abaissant le poids de la coque nue à moins de 180 kg.
Deux-temps transversal et distributeurs rotatifs à disques d’acier
Sous le capot composite articulé par compas, la mécanique dérive des études DKW d’avant-guerre menées dans ces mêmes ateliers avant la partition industrielle de l’Allemagne.
La P50 installe son bloc bicylindre deux-temps en position transversale au-dessus du différentiel avant.
La cylindrée de 499 cm³ (alésage de 66 mm, course de 73 mm) sort 18 ch au régime de 3 750 tr/min.
L’architecture thermique se passe de pompe à eau et de radiateur : une turbine centrifuge en tôle, entraînée par courroie trapézoïdale en bout de vilebrequin, souffle l’air frais à travers un carénage en aluminium enveloppant les ailettes de fonderie des deux fûts en fonte grise.
La gestion du balayage de gaz élimine les clapets élastiques au profit de deux distributeurs rotatifs plats en tôle d’acier trempé montés sur les tourillons du vilebrequin.
En tournant face aux lumières du carter-pompe, ces disques régulent précisément les phases d’admission du mélange deux-temps (dosé à 4 % d’huile par gravité depuis un réservoir suspendu au tablier).
La boîte de vitesses manuelle à quatre rapports intègre une roue libre mécanique sur la quatrième : en descente, le dispositif désaccouple l’arbre de transmission pour empêcher que le frein moteur ne coupe l’alimentation en huile du vilebrequin monté sur roulements à aiguilles.
Des gabarits de 1957 à l’enclavement technique de Zwickau
Les cinquante voitures assemblées en novembre valident les gabarits de perçage et la tenue aux vibrations sur les pavés saxons avant le démarrage de la chaîne régulière en juin 1958.
Si le procédé phénol-coton a permis de faire rouler la RDA sans importer de minerai de fer occidental, il a enfermé l’usine dans un goulet de fabrication définitif.
L’impossibilité physique d’accélérer la réticulation thermique des résines phénoliques sous presse a plafonné la production annuelle à des volumes dérisoires face à la demande, figeant la Trabant dans son moule d’atelier originel jusqu’à l’arrêt de mort des chaînes en 1991.
L’info en plus : L’abrasion du Duroplast sur les fraises au carbure
La mise aux cotes des pièces de Duroplast au sortir des presses de Zwickau posait une contrainte d’usinage aiguë sur les postes d’ébavurage. La résine polymérisée emprisonnant des fibres de cellulose agissait comme une meule d’abrasion pure sur l’outillage de coupe : les fraises et scies en acier rapide s’émoussaient après quelques heures de détourage continu. Les services méthodes de Sachsenring ont dû adapter des têtes d’usinage garnies de plaquettes rapportées en carbure de tungstène fritté, associées à de puissants dépoussiéreurs d’atelier pour capter les particules volatiles de silice et de composés formolés dégagées par la coupe.