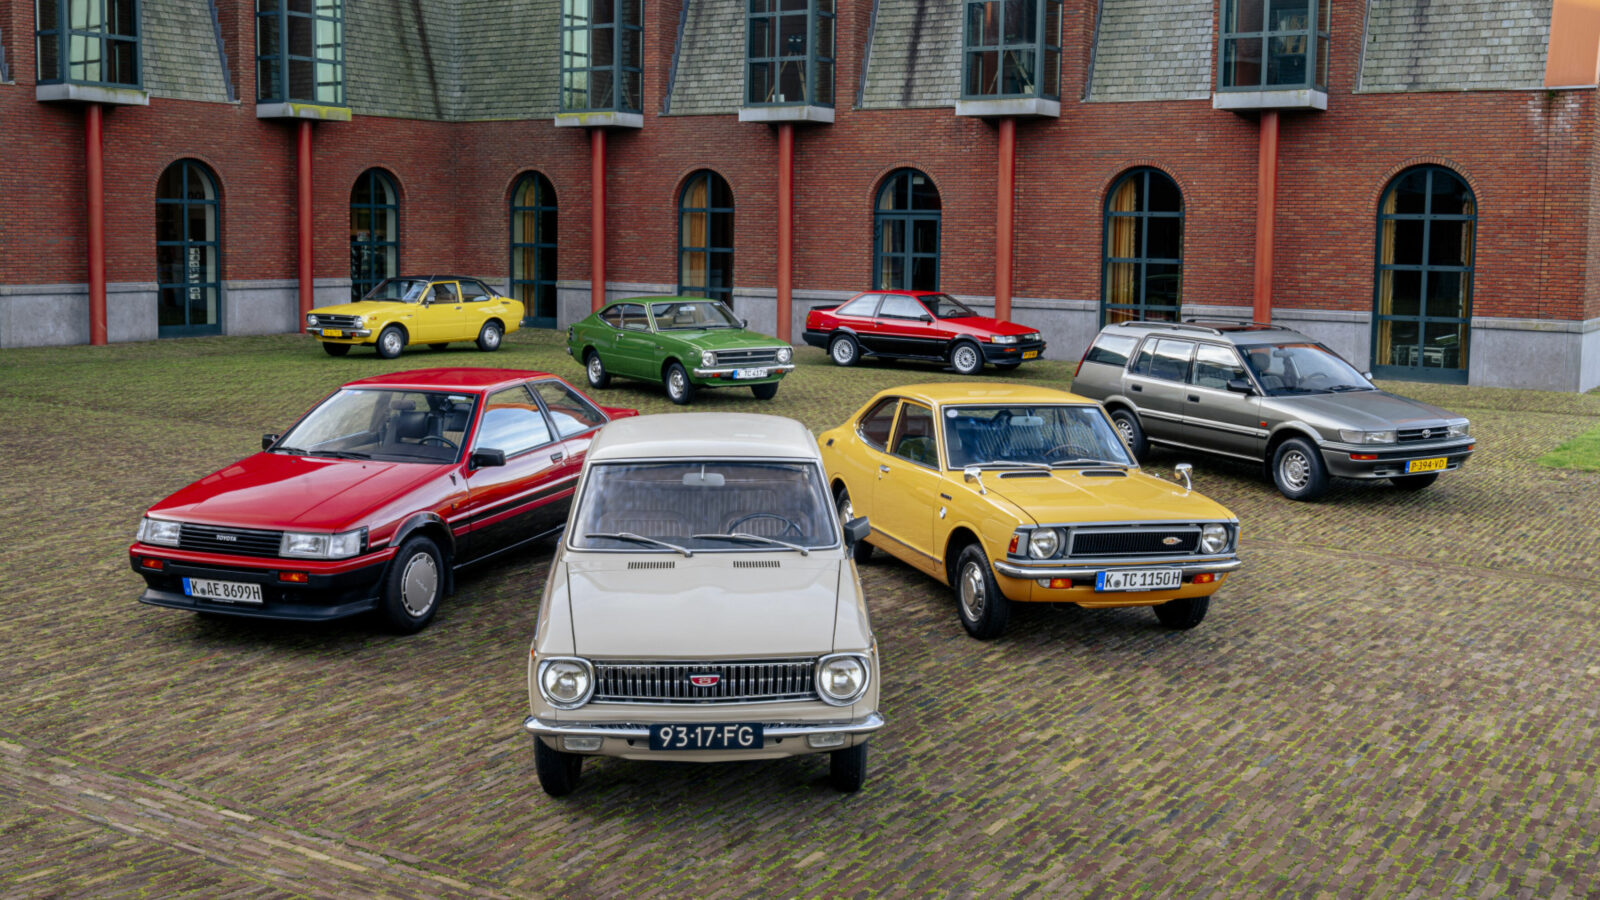
Novembre 1966. Sur les chaînes de l’usine flambant neuve de Takaoka, à Toyota City, les premiers ouvriers assemblent la berline deux portes E10. Soixante ans plus tard, le compteur global dépasse 57 millions d’exemplaires sortis de quatorze sites de production dans onze pays. L’histoire industrielle de la Corolla ne repose pas sur une rupture stylistique majeure, mais sur une suite ininterrompue d’arbitrages mécaniques pensés pour limiter les rebuts, contenir les coûts d’usinage et répondre aux contraintes économiques des automobilistes sur cinq continents.
Le cahier des charges aéronautique de Tatsuo Hasegawa
Au début des années 1960, le développement des voies rapides japonaises rend obsolètes les micro-citadines d’après-guerre. Pour concevoir sa nouvelle berline populaire, Toyota débauche Tatsuo Hasegawa, un ingénieur issu de l’aviation militaire ayant travaillé sur l’avion expérimental Tachikawa Ki-94.
Hasegawa applique à la tôle automobile les principes de chasse aux masses et d’optimisation aérodynamique.
Plutôt que d’adapter une plateforme existante, Toyota investit massivement pour ériger le site de Takaoka, calibré d’emblée pour sortir 30 000 véhicules par mois avec un contrôle qualité par points à chaque étape d’emboutissage et de peinture.
Présentée au Salon de Tokyo 1966, la première génération E10 bouscule le segment. Là où les modèles d’accès concurrents utilisent des boîtes à trois vitesses sous le volant et quatre tambours, la Corolla adopte une commande de boîte manuelle à quatre rapports guidée au plancher, un train avant à jambes de force MacPherson et des disques de frein à l’avant.
Le bloc 4-cylindres en ligne culbuté type K de 1 077 cm³ sort 60 ch à 6 000 tr/min. Avec 710 kg sur la balance, la caisse tient un 140 km/h en pointe sur autoroute.
La gamme se décline rapidement en quatre portes, en break tôlé et en coupé Sprinter à pavillon fuyant dès 1968, hissant le modèle en tête des immatriculations japonaises en moins de trente-six mois.
Soufflerie en 1974 et passage au multibras hélicoïdal
La deuxième génération (E20) de 1970 dépasse le premier million d’unités et systématise le Kaizen — l’ajustement continu des tolérances d’assemblage. C’est surtout l’apparition du bloc 2T-G 1,6 litre à double arbre à cames en tête et double carburateur Solex sur la Corolla Levin qui pose les bases d’un engagement en compétition, avec 115 ch sous le capot.
Le durcissement du Clean Air Act américain et la crise pétrolière de 1973 orientent le développement de la troisième génération (E30) lancée en 1974.
Les maquettes passent pour la première fois en soufflerie pour abaisser la résistance de l’air.
Les motoristes élaborent le système de dépollution catalytique TTC (Toyota Total Clean), pendant que la coque adopte des plis de tôle calculés pour absorber l’onde de choc frontale. Les volumes de cette mouture atteignent 3,75 millions d’exemplaires.
En 1979, la quatrième génération (E70) met fin aux archaïsmes du châssis. Les lames de suspension arrière sont supprimées au profit d’un essieu rigide suspendu par quatre tirants et ressorts hélicoïdaux avec barre Panhard, la direction passant à crémaillère.
En 1982, Toyota greffe son premier moteur diesel sur la caisse : le 1,8 litre atmosphérique type 1C, dont le rendement thermique séduit les gros rouleurs et les flottes de taxis.
Mai 1983 : Traction avant de grande série et mythe de l’AE86
La cinquième mouture (E80) constitue la plus lourde refonte industrielle du programme. Pour dégager un habitacle habitable pour cinq adultes sans allonger le gabarit extérieur, Toyota bascule la berline sur les roues avant motrices par modélisation informatique.
Le moteur passe en position transversale, supprimant le tunnel de transmission central pour abaisser le plancher.
La direction choisit toutefois de scinder l’architecture industrielle. Pendant que les versions berlines et breaks adoptent la traction avant, les coupés sportifs Levin et Sprinter Trueno conservent un train arrière moteur.
Ce choix d’atelier donne naissance à la génération AE86.
Affichant moins de 950 kg sur la bascule avec une répartition des masses de 53 % sur l’avant et 47 % sur l’arrière, l’auto reçoit le 4-cylindres 1,6 litre 4A-GE à double arbre à cames en tête et 16 soupapes. Doté d’une injection Denso et du système d’admission variable T-VIS, ce bloc développe 124 ch en Europe et prend 7 500 tr/min dans une tonalité aiguë.
Équipée d’un différentiel à glissement limité optionnel, la voiture gagne le championnat britannique BTCC en 1986 et 1987, devenant l’outil des pilotes de drift sur les lacets du mont Haruna avant de passer à la postérité dans le manga Initial D.
Aujourd’hui, Gazoo Racing relance l’usinage de pièces d’origine pour les collectionneurs et a présenté au Tokyo Auto Salon des prototypes expérimentaux à combustion d’hydrogène et 100 % électrique avec boîte mécanique manuelle.
L’outil de production européen : D’Ovar à Burnaston
L’exportation vers l’Europe débute dès avril 1967, mais les taxes d’importation freinent les volumes. Pour y répondre, Toyota confie dès 1971 l’assemblage de kits CKD à Salvador Caetano dans l’usine portugaise d’Ovar.
Le véritable déploiement industriel européen s’opère en 1994 à Sakarya, en Turquie, pour assembler la septième génération E100, marquée par des standards d’assemblage et une insonorisation calqués sur la division de prestige Lexus.
À partir de 1998, le site britannique de Burnaston (Derbyshire) prend en charge les versions à hayon de la huitième génération E110, dont la calandre ronde répond aux goûts des acheteurs européens.
Cette base technique sert d’appui au sacre de Toyota Team Europe en WRC, titré champion du monde des constructeurs en 1999 sous la houlette d’Ove Andersson.
La neuvième génération E120 de 2001, dessinée sur la Côte d’Azur au studio ED2, installe les blocs turbo diesel D-4D à rampe commune et la version sportive T-Sport dotée du 1,8 litre 2ZZ-GE de 192 ch grimpant à 8 200 tr/min.
Lorsque la dixième génération adopte le patronyme Auris (2007-2018), Burnaston devient en 2010 le premier centre de fabrication de masse d’hybrides en Europe, intégrant la chaîne cinématique à train épicycloïdal Hybrid Synergy Drive (HSD).
Plateforme TNGA GA-C et série limitée 60e Anniversaire
Revenue à son patronyme mondial en 2019, la douzième génération E210 abandonne l’essieu de torsion arrière au profit de la plateforme modulaire TNGA GA-C à double triangulation. La rigidité torsionnelle bondit de 60 % et le centre de gravité s’abaisse de 20 mm.
En Europe, la gamme ne propose que des chaînes de traction hybrides autorechargeables : le 1,8 litre de 140 ch et le 2,0 litres Dynamic Force de 176 ch, complétés par le SUV Corolla Cross et la radicale GR Corolla à transmission intégrale GR-Four de 300 ch réservée à l’exportation.
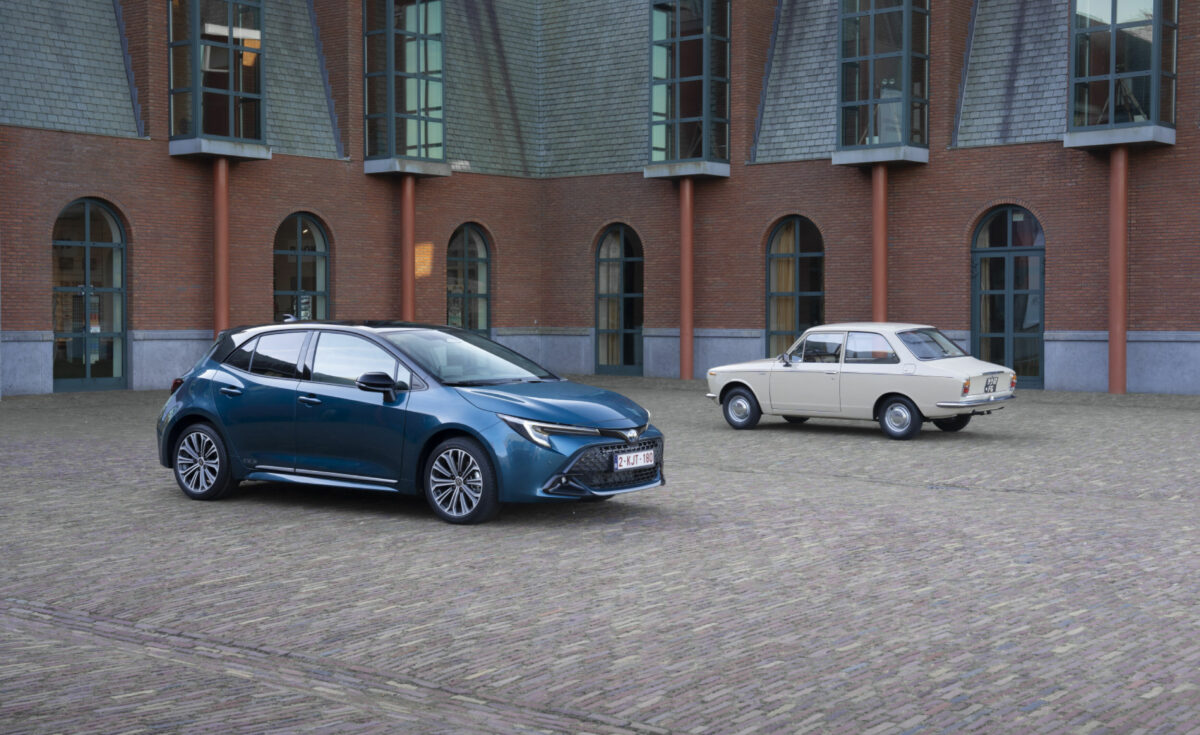
Pour marquer ces soixante ans, Toyota lance une édition spéciale dessinée au centre de style de Bruxelles.
La caisse reçoit une teinte métallisée Bleu Boréal associée à un toit contrasté Noir Éclipse, des jantes de 17 pouces à dix branches diamantées avec écrous noirs, des sabots de boucliers argent mat et des badges commémoratifs sur les portes arrière.
L’habitacle intègre une instrumentation numérique de 12,3 pouces et un écran central de 10,5 pouces relié au système Toyota Safety Sense de dernière génération.
Sur les circuits nippons, la structure de course Rookie Racing aligne parallèlement une GR Corolla à moteur 3-cylindres turbo fonctionnant à l’hydrogène gazeux comprimé dans la série d’endurance Super Taikyu.
Ce banc d’essai préfigure le Corolla Concept vu au Japan Mobility Show, dont la structure est pensée pour embarquer sans modification lourde des propulsions hybrides, électriques ou à combustion d’hydrogène. Soixante ans après les premières tôles formées à Takaoka, la Corolla poursuit son évolution sans changer de méthode.
L’info en plus : Le fonctionnement du système T-VIS
Sur le moteur 4A-GE de l’AE86, les motoristes de Toyota et Yamaha devaient résoudre un problème récurrent des culasses à 16 soupapes : la faiblesse du couple à bas régime causée par une vitesse de gaz insuffisante dans les conduits d’admission. Le système T-VIS (Toyota Variable Induction System) a apporté la réponse technique en divisant le collecteur en deux conduits distincts pour chaque cylindre. Sous le seuil des 4 650 tr/min, une série de papillons obstrue un des deux conduits, augmentant la vélocité de la veine gazeuse pour saturer la chambre de combustion. Passé ce cap, les volets pivotent pour ouvrir l’intégralité du passage d’air jusqu’au rupteur calé à 7 700 tr/min.